汽车美容养护技术要点及施工流程质量管控指南
汽车美容养护早已不是简单的洗车打蜡,而是一门涉及材料学、化工原理与精密施工的系统工程。作为深耕沈阳汽车后市场多年的技术服务团队,宁邦汽车始终认为,真正决定养护效果的不是产品价格,而是施工流程中每一个可量化的技术节点。从漆面处理到内饰护理,任何环节的疏漏都会让前期投入付诸东流。
一、漆面矫正与镀膜的核心参数控制
以目前主流的纳米级镀晶工艺为例,施工环境的温湿度直接影响涂层交联反应。理想条件为温度20-25℃、相对湿度45%-60%,超出此区间需启用红外短波烤灯辅助固化。研磨工序中,漆面厚度检测是第一步——使用膜厚仪实测,若清漆层低于30μm,严禁进行切削性抛光,只能采用镜面还原剂配合海绵盘做轻抛处理。
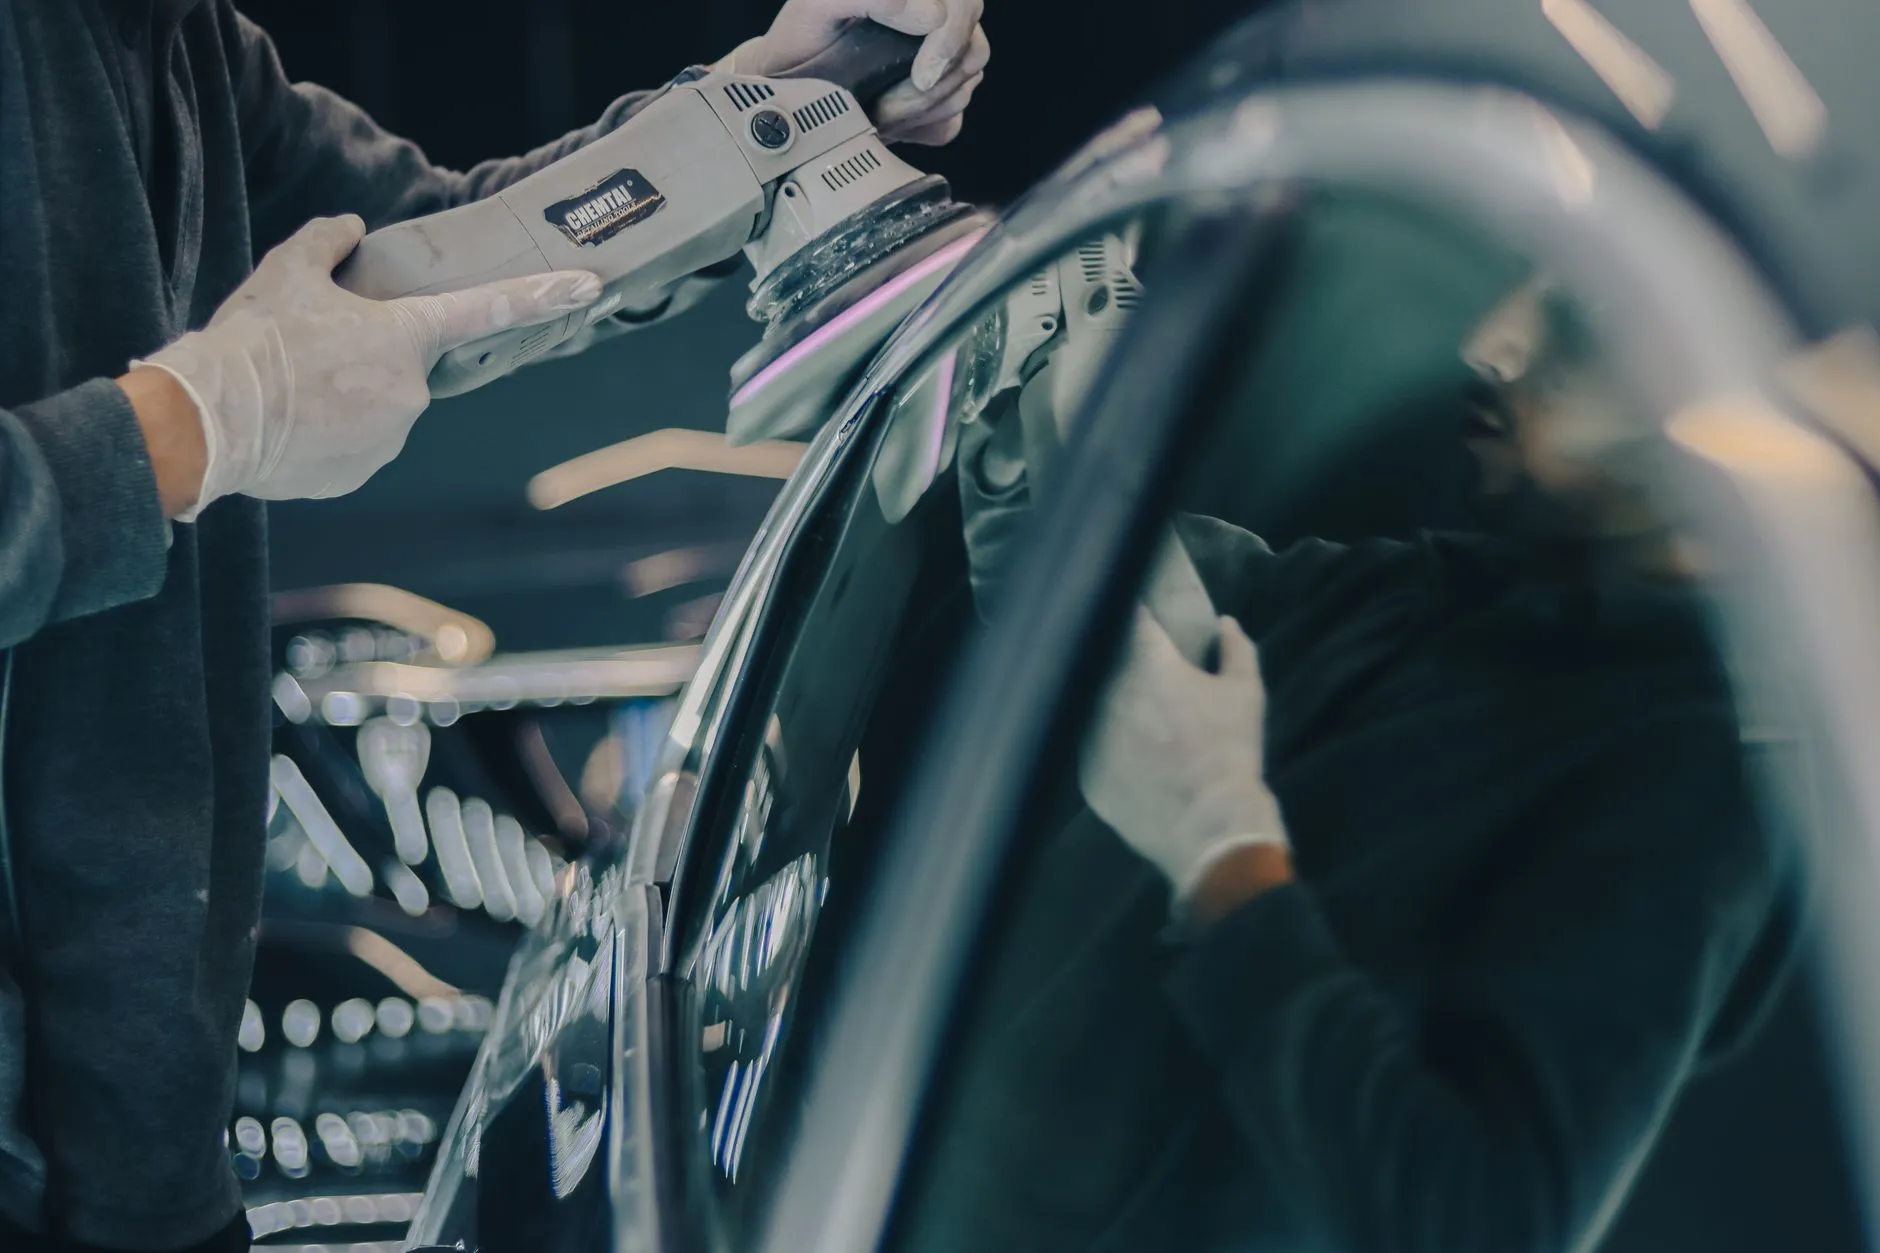
抛光机转速与轨迹必须遵循“低转速、高摆幅”原则:RO机转速控制在1500-1800rpm,DA机则保持4-6mm偏心距。施工时采用交叉井字走位,每道研磨不超过3次,避免局部过热导致橘皮或烧穿。镀膜涂抹需在脱脂后5分钟内完成,采用十字交叉法,确保膜厚均匀在2-3μm之间。
二、内饰深度清洁的介质选择与风险规避
不同内饰材质对药剂pH值极为敏感。真皮座椅必须使用pH 5.5-6.5的中性清洁剂,配合马毛刷以打圈方式轻柔去污;而Alcantara翻毛皮则严禁湿洗,需专用干洗溶剂配合蒸汽机在120℃高温下短时喷射。绒面地毯的抽洗温度控制在60-70℃,过高会导致背胶脱落。
电子元件区域(如中控屏、座椅调节按钮)需使用75%异丙醇溶液配合超细纤维布,含水量控制在30%以内,擦拭后立即用干布收水。天窗排水槽等隐蔽部位,用气枪从内向外吹除积尘,防止残留水分引发霉变。
三、施工质量管控的“四检”制度
宁邦汽车在沈阳汽车服务行业率先推行“自检-互检-专检-终检”流程。自检在每道工序完成后30秒内完成,对照标准光源(色温5000K)下的瑕疵卡;互检由相邻工位技师交叉验证,重点检查抛光残留蜡影与镀膜漏涂区域;专检则使用紫外检测灯扫描全车,任何荧光反应异常点即视为返工项。
终检环节必须执行动态路试——以40km/h行驶2公里后,检查漆面水珠形态(接触角应大于90°)及内饰异响。每台车辆建立独立施工档案,记录环境温湿度、药剂批号、操作人及耗时,确保追溯可查。
常见问题速查表
- 镀膜后出现彩虹纹:多为涂层过厚或未完全固化,需在24小时内用细蜡抛光去除,重新薄涂。
- 真皮护理后泛白:说明乳霜吸收不足,用热风枪60℃加热后再次涂抹,待渗透40分钟再擦除。
- 抛光机转速不稳:检查碳刷磨损及轴承间隙,超过0.3mm即需更换,否则易造成漆面振纹。
汽车美容的成败往往藏在细节的毫厘之间。从膜厚仪读数到药剂pH值,从研磨轨迹到固化时间,每一个参数都是多年实战经验的总结。沈阳宁邦汽车服务有限公司始终坚持以数据化施工和严苛的质检体系,为每一位车主交付经得起时间检验的养护成果。我们相信,唯有将技术标准内化为直觉,才能让每一次施工都成为可复制的精品案例。